




1. Изплатете линията
При нормално работещ емайлиран проводник по-голямата част от енергията и физическата сила на оператора се изразходват в частта за изплащане. Смяната на изплащащата макара изисква много труд. При смяна на проводника, съединенията са склонни към проблеми с качеството и оперативни повреди. Ефективен метод е да поставите проводници с голям капацитет. Ключът към отпускането е да контролирате напрежението.
Когато напрежението е високо, то не само изтънява проводника, карайки повърхността на проводника да загуби своята яркост, но също така засяга много свойства на емайлирания проводник.
От гледна точка на външния вид, емайлираната тел, получена от изтънената тел, има лош блясък; от гледна точка на производителността, удължението, еластичността, гъвкавостта и термичният шок на емайлирания проводник са засегнати.

Ако опънът на изплащане е твърде малък, телта ще скочи лесно, което ще доведе до сливане или удар на отвора на пещта. Когато развивате жицата, се страхувате, че напрежението в половин кръг е твърде голямо, а напрежението в половин кръг е твърде малко. Това не само ще доведе до разхлабване, счупване и разтягане на проводниците един по един, но също така ще причини големи скокове в проводниците вътре във фурната, причинявайки паралелни и сблъсъчни повреди.
Напрежението на изплащане трябва да бъде равномерно и подходящо. Инсталирането на колело с електрическо захранване пред пещта за отгряване е много полезно за контрол на напрежението. Опънът без разтягане на мека медна тел при стайна температура е около 15 kg/mm2, напрежението без разтягане при 400 градуса е около 7 kg/mm2; напрежението без разтягане при 460 градуса е 4 kg/mm.
Опънът без разтягане при 500 градуса е 2 kg / mm2. При нормалния процес на нанасяне на покритие върху емайлирана тел, напрежението на емайлираната тел трябва да бъде значително по-малко от напрежението без удължаване, което се изисква да се контролира на около 50%, а напрежението на изплащане трябва да се контролира на около 20% от напрежението без удължаване.

Макарите с голям размер и голям капацитет обикновено използват радиално въртящи се устройства за изплащане.
Проводниците със среден размер обикновено използват устройства за изплащане от крайния край или тип четка; кабелите с фини размери обикновено използват разплащателни устройства с четка или двоен конус.
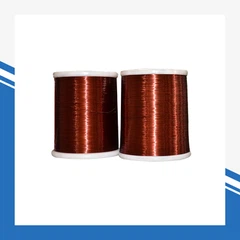
Без значение кой метод на окабеляване се използва, има строги изисквания за структурата и качеството на макарата с гола медна тел.
Повърхността трябва да е гладка, за да се гарантира, че жицата няма да бъде надраскана.
Има r-ъгли с радиус 2-4 mm от двете страни на сърцевината на вала и от вътрешната и външната страна на страничните плочи, за да се осигури балансирано освобождаване по време на процеса на изплащане.
След обработката на калерчето трябва да се извършат тестове за динамичен и статичен баланс.
Изплащането на четката изисква диаметър на сърцевината на вала: диаметърът на страничната плоча е по-малък от 1:1,7; изискването за изплащане на крайния край е по-малко от 1:1,9, в противен случай ще има прекъсване, когато проводникът е платен към сърцевината на вала.
2. Отгряване
Целта на отгряването е да загрее проводника, който се е втвърдил поради промени в решетката по време на процеса на разтягане на формата, до определена температура, така че молекулярната решетка да може да бъде пренаредена, за да възстанови мекотата, изисквана от процеса, и в същото време отстранете остатъците по повърхността на проводника по време на процеса на разтягане.
От смазки, маслени петна и др., което прави проводниците лесни за боядисване и гарантира качеството на емайлираните проводници. Важно е да се гарантира, че емайлираният проводник има подходяща мекота и удължение по време на използване като намотка и в същото време спомага за подобряване на проводимостта.